Мебельная фабрика работала в комплексе К3-Мебель: конструкторы проектировали корпусную мебель в системе, технологи готовили документацию, раскройные карты и данные для станков с ЧПУ (числовым программным управлением), а заказы и материалы учитывались в 1С. Система закрывала главный вопрос — «что именно нужно изготовить»: деталировка, кромковка, присадка, раскрой, себестоимость. Но на второй вопрос — «почему эта деталь вышла не той, из-за чего кромкооблицовочный станок стоял полторы смены и почему заказ уехал на два дня позже» — ответа в системе не было. Его собирали руками: мастер по памяти, наладчик по опыту, служба качества по бумажному журналу, и каждый — в своё время. Закрывает этот разрыв ИИ-агент — программа, которая по заданному правилу сама читает документы и данные и выполняет шаги.
Профиль компании в разборе
- Роль: производство корпусной мебели: индивидуальные заказы, серийные серии для дилеров и торговое оборудование, две площадки, работа в две смены
- Штат: около 380 сотрудников, из них 205 в производстве (раскрой, кромка, присадка, сборка), 7 в службе качества, 11 в ремонтной службе, 9 конструкторов, 5 технологов, 4 человека в планово-диспетчерском отделе
- Город: Екатеринбург, две площадки: раскрой, кромка и присадка на одной, сборка и упаковка на второй
- Системы: К3-Мебель (проектирование, деталировка, карты раскроя, данные для станков), 1С (заказы, материалы, склад), станки с ЧПУ и раскроечный центр, журналы смен мастеров
- Что ведём: сверка комплекта заказа перед запуском, разбор простоев по причинам, связка брака с деталью и операцией, сводка по загрузке участков для директора по производству
Речь не о замене К3-Мебель и не о новой системе учёта. Речь о слое поверх работающего контура: агент читает то, что система уже формирует, — деталировку, карты раскроя, кромковку, присадку, — и то, что живёт рядом: журналы станков, записи службы качества, сменные отчёты. Дальше он сверяет, сопоставляет по времени и по детали и возвращает результат мастеру, технологу и директору по производству. Правки в проект, в карту раскроя и в программу станка остаются за людьми: агент читает, сверяет, считает и показывает.
Ниже — почему проект в системе есть, а причин брака и простоя в ней нет; что съедает время между сигналом и решением; что именно делает агент поверх К3-Мебель; какие риски это снимает и сколько часов возвращает; где проходят границы ответственности; как это выглядит на практике и как внедрить контур поэтапно, не останавливая цех.
Коротко
К3-Мебель точно знает, что изготовить, но не знает, что произошло у станка. ИИ-агент читает документы заказа, сверяет комплект до запуска, сопоставляет журналы станков и брак с конкретными деталями и возвращает мастерам разобранную причину, а директору по производству — сводку. Проверить, что из этого применимо к вашему цеху, можно на бесплатном разборе стратегии внедрения ИИ в компанию.
Содержание
- Почему проект есть, а причины нет
- Что съедает время между ошибкой и её обнаружением
- Что делает ИИ-агент поверх системы
- Какие риски это снимает
- Сколько часов это возвращает
- Что остаётся за человеком
- Как это выглядит на практике
- Как внедрить поэтапно
- Что в итоге
- Источники
Почему проект есть, а причины нет
К3-Мебель — не «программа для рисования шкафов», а отраслевой комплекс: он ведёт заказ от эскиза до пакета документов для цеха. Система в автоматическом режиме проставляет крепёж, считает присадку под каждый элемент, определяет размеры и положение панелей, проверяет изделие на корректность сборки, а затем формирует деталировку, список сборочных единиц, таблицы кромковки и сверловки, требования на склад, чертежи панелей, раскройные карты и информацию для станков. Считает она и расход материала, количество комплектующих, себестоимость изделия.
Иными словами, на входе у системы замысел, на выходе — точная инструкция: какую панель, из какого материала, с какой кромкой, с какими отверстиями и в каком порядке обрабатывать. Это сильная часть контура, и её менять не нужно. Слабое место начинается там, где инструкция встречается с цехом.
Система знает замысел, но не знает факт
В К3-Мебель нет и не должно быть ответа на вопрос «что реально произошло на кромкооблицовочном станке в ночную смену». Факт живёт в другом месте: в журнале станка, в памяти наладчика, в акте службы качества, в отметке мастера. Каждый источник отвечает на свой вопрос и ни один не отвечает на общий: сошлась ли деталь с проектом, и если нет — на каком шаге и почему.
Из этого рождается типичная картина. Деталь вышла с одним отверстием вместо двух — её откладывают, деталь переделывают, но причина остаётся в разговоре. Через неделю похожая ошибка повторяется на другом заказе, потому что вывод не был зафиксирован. Через месяц никто не помнит, почему у этого заказчика регулярно сдвигается срок.
«Недокомплект» находят на сборке
Самый дорогой момент обнаружения ошибки — сборка. До неё деталь можно поправить: перевернуть, докромить, досверлить. После кромки и присадки панель уже не переделать — только выбросить и выкроить заново из нового листа ЛДСП (ламинированной древесно-стружечной плиты). А сборка — это последний участок, куда деталь приходит уже со всех операций.
Между конструктором, который выпустил документацию, и сборщиком, который обнаружил отсутствующую деталь, проходит от двух дней до недели. Всё это время ошибка живёт в системе как нормальный заказ.
Отклонение видно, когда партия уже уехала
Второй дорогой сценарий — брак, который замечают на приёмке у дилера или, хуже, у конечного покупателя. Причина почти всегда была видна в момент обработки: сбилась база, ушла фреза, не тот материал положили в раскрой, попутали кромку на видимой стороне. Но между событием и выводом не было ничего, кроме конца смены и устного разбора. По оценке Siemens, средняя крупная производственная площадка теряет 27 часов в месяц на внеплановых остановках при 25 инцидентах — то есть разбирать их вручную успевают только при одном условии: если разбор идёт в ту же смену. Похожая механика «узнали поздно» разобрана в материале про предиктивное обслуживание оборудования: там про поломки, здесь про качество и сроки, но корень один — данные есть, а вывода из них нет.
Что съедает время между ошибкой и её обнаружением
Время уходит не на «аналитику», а на цепочку ручных сверок. На фабрике с двумя участками и двумя сменами она выглядит так:
- Конструктор выпускает документацию по заказу и отправляет её в производство — чаще всего файлом и сообщением, без сверки с тем, что реально попадёт на станок.
- Технолог собирает комплект: деталировку, кромковку, присадку, карты раскроя. Сверка идёт глазами, по опыту, и держится на внимательности конкретного человека.
- Мастер раскроя получает карты и раскладывает листы. Если в карте нет детали — узнают об этом после раскроя, когда лист уже изрезан.
- Наладчик запускает программу, и если деталь не встаёт в присадку, останавливает станок и идёт выяснять: ошибка в проекте, в карте или в программе.
- Служба качества фиксирует брак в журнале — без привязки к конкретной карте раскроя и конкретной смене.
- Мастер в конце смены по памяти восстанавливает, сколько времени станок стоял и почему.
- Директор по производству раз в неделю сводит три источника в таблицу и слышит три разные версии одной и той же истории.
Ни один шаг не сложный. Проблема в том, что они повторяются каждый день, делаются разными людьми и почти не оставляют следа. Смежная задача — свести план и факт выпуска без ручной сверки — разобрана в статье про ИИ-агента в 1С:MES (система оперативного управления производством): там про сменные задания, здесь — про документы заказа и качество детали.
Что делает ИИ-агент поверх системы
ИИ-агент — программа, которая по заданному правилу сама читает документы и данные и выполняет шаги. В контуре мебельной фабрики он встаёт между К3-Мебель и цехом: берёт то, что система уже сформировала, добавляет то, что пишут станки и служба качества, и возвращает людям разобранный результат.
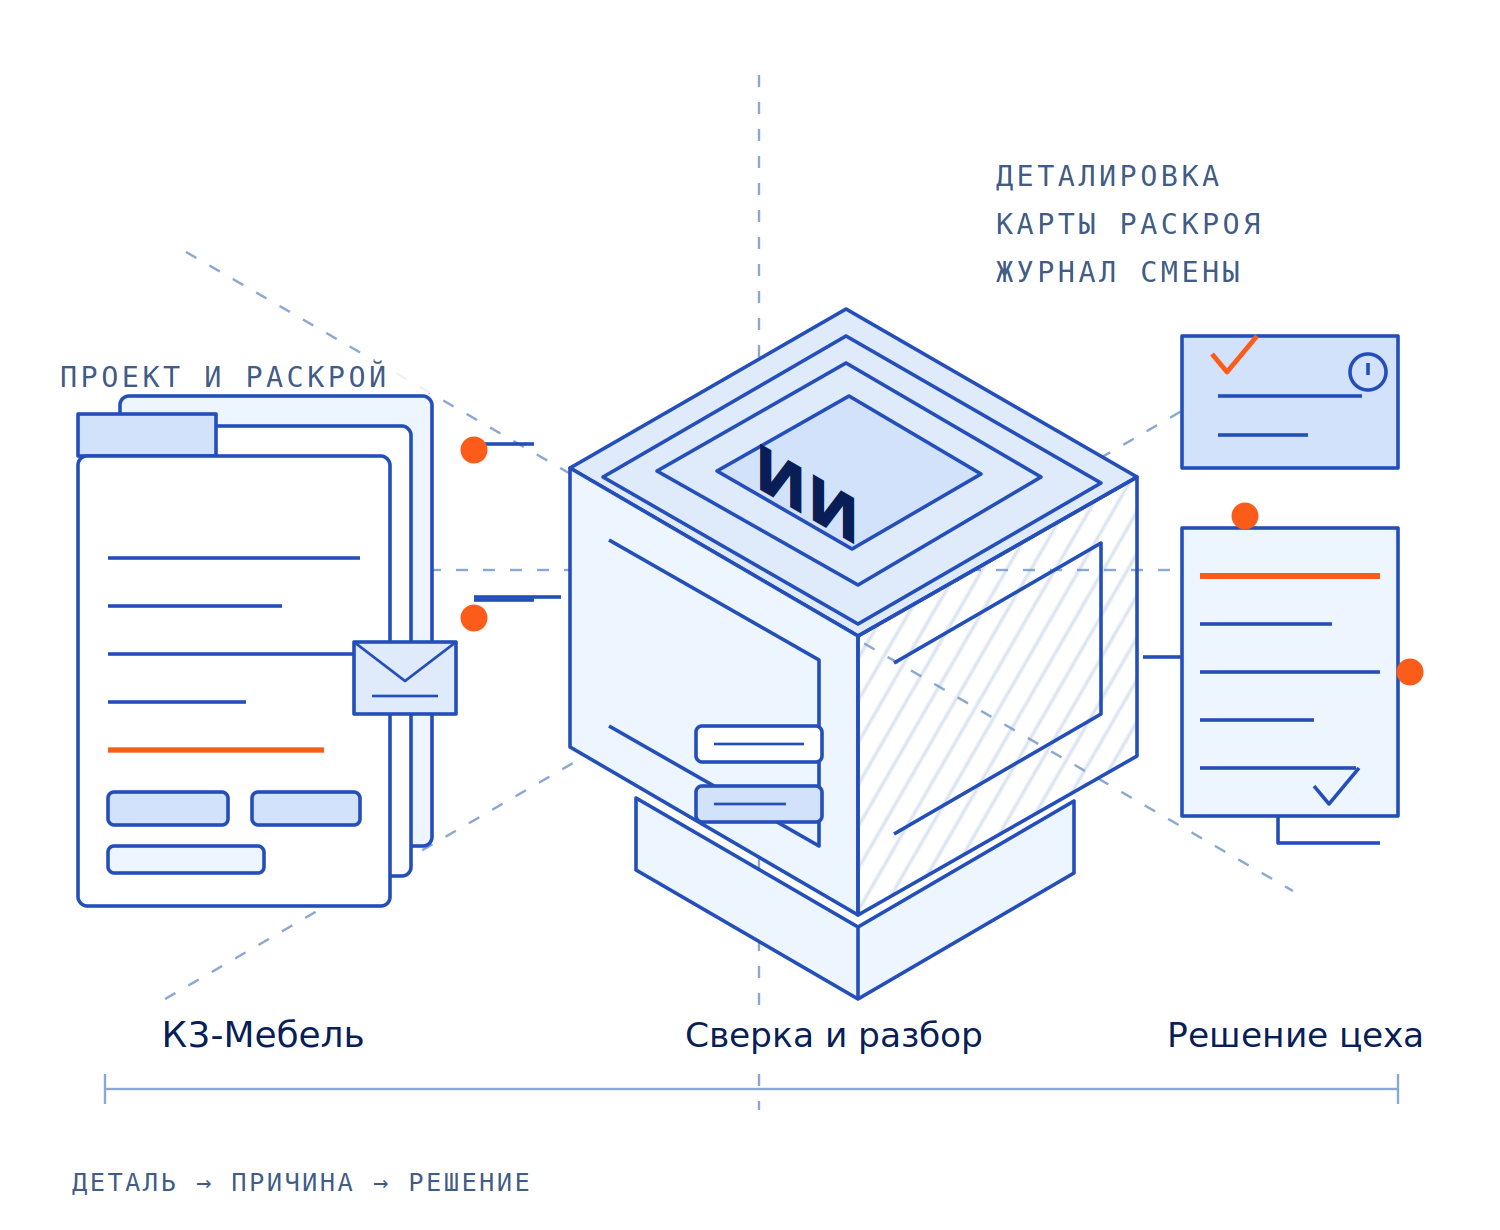
- Читает документы заказа. Забирает деталировку, карты раскроя, таблицу кромковки, таблицу сверловки, требования на склад и список сборочных единиц — всё, что система выпускает по заказу. Это исходная точка: с чем должно сойтись фактическое изготовление.
- Сверяет комплект до запуска. Сопоставляет документы между собой: все ли детали заказа присутствуют в картах раскроя, на всех ли нужных сторонах указана кромка, сходится ли присадка с крепежом, тот ли материал и та ли толщина. Расхождение показывается до того, как лист изрезан, — это самый дешёвый момент для правки.
- Собирает журналы станков. Подтягивает из раскроечного центра, кромкооблицовочного, присадочного и станков с ЧПУ данные об остановках, переналадках и сменах программ. Формат у разных станков разный, сводить его вручную никто не станет — агент делает это по расписанию.
- Связывает брак с деталью и операцией. Каждое замечание службы качества привязывает к конкретной детали, карте раскроя, смене, станку и оператору. На выходе не «партия с отклонением», а «панель боковины, присадка, ночная смена, после переналадки».
- Показывает причину простоя. По каждой остановке — длительность, станок, смена, операция, что происходило перед ней: ждали программу, ждали деталь с предыдущей операции, меняли фрезу, искали материал. Причина всегда со ссылкой на исходную запись, а не «по мнению программы».
- Возвращает результат в работу. Утром мастер видит список заказов с недокомплектом, технолог — карточки расхождений по документам, служба качества — связку брака с операциями. Всё это в том же виде, к которому привыкли: таблица, список, короткая карточка.
- Готовит сводку директору по производству. Где теряется время по участкам, какая доля брака приходится на какую операцию, сколько заказов ушло в повторный раскрой. Сводка строится на записях, а не на воспоминаниях, и открывается до детали.
Агент ничего не пишет в К3-Мебель и не управляет станками. Он не меняет проект, не пересчитывает карту раскроя, не выдаёт программу и не запускает оборудование. Его работа — прочитать, сверить, сопоставить и показать.
Какие риски это снимает
Риски идут первыми не для драматизма, а потому что они измеряются не часами. Час, потерянный на сверке документов, стоит зарплату. Переделанная после кромки деталь стоит материал, станок и место в графике. А сорванный срок поставки стоит договора.
Переделка детали после кромки и присадки
Панель, на которой уже наклеена кромка и просверлены отверстия, ошибку не прощает. Её нельзя «поправить»: остаётся выкроить новую из листа, снова прогнать через кромку и присадку, вписав работу в уже загруженный станок. Если материал редкий или его остаток на складе невелик, добавляется ожидание поставки. Один такой эпизод в неделю — это десятки листов и несколько смен станка в год, которые никто не считает, потому что они растворяются в общем расходе.
Срыв срока поставки и неустойка
Корпусная мебель почти всегда продаётся с датой: кухня к ремонту, торговое оборудование к открытию, серия дилеру по графику. Сдвиг на два дня — это не «небольшая задержка», а неустойка по договору, возврат предоплаты и место в чёрном списке у дилера. Причина сдвига почти всегда одна и та же: ошибку нашли поздно, когда резервного времени уже нет.
Возврат и претензия от заказчика
Брак, уехавший к покупателю, возвращается вместе с перевозкой, демонтажом, повторной сборкой и разговором о компенсации. Для индивидуального заказа это ещё и невозможность «заменить как у всех»: изделие делалось под конкретную нишу. Спорить в такой ситуации нечем, если нет записи, на какой операции и с какой деталью всё пошло не так.
Простой станка в ожидании программы или детали
Раскроечный центр и кромкооблицовочный станок — самое дорогое оборудование участка. Их простой в ожидании программы, материала или детали с предыдущей операции оплачивается полностью: люди в смене, амортизация, электричество, аренда. По отчёту Siemens, внеплановые остановки обходятся крупнейшим компаниям мира примерно в 11% выручки — 1,4 трлн долларов в год, а полное внедрение мониторинга состояния и обслуживания по факту дало бы экономию 2,1 млн часов простоя ежегодно. На уровне фабрики то же самое выглядит скромнее, но механизм тот же.
Зависимость от конкретного человека
Комплект заказа сходится потому, что технолог с двадцатилетним опытом помнит, где в этом сезоне «тонкое место». Уходит в отпуск — растут переделки. Увольняется — уходит и знание. Пока причина живёт в голове, а не в записи, риск на день отпуска никто не измеряет.
Потеря управляемости
Самый тихий риск: директор по производству не знает, где именно теряется время. Загрузка участков падает, объяснение всегда находится — «материал», «люди», «сложные заказы». Проверить нечем, потому что данные не сведены. Решения принимаются по версиям, а не по фактам.
Сколько часов это возвращает
Часы — уже следствие. Сначала снимается риск позднего обнаружения ошибки, и только потом освобождается время, которое уходило на ручную сверку. Ниже типовая расчётная модель для фабрики на 380 человек с двумя участками и двумя сменами: 160 заказов в месяц, 22 рабочих дня, ставка 950 рублей в час с накладными.
| Показатель | Вручную | С агентом |
|---|---|---|
| Сверка комплекта на заказ (деталировка, кромка, присадка, раскрой) | 22 мин | 7 мин |
| Разбор простоев станков за смену | 35 мин | 10 мин |
| Привязка брака к детали и операции, за день | 25 мин | 8 мин |
| Сводка директору по производству, за неделю | 3 часа | 40 мин |
Арифметика открытая. Сверка комплекта: 15 сэкономленных минут на 160 заказов — 40 часов в месяц. Простои: 25 минут на смену, две смены, 22 дня — около 18 часов. Брак: 17 минут в день — 6 часов. Сводка: 2 часа 20 минут в неделю — 10 часов. Итого около 75 часов в месяц на одной площадке.
В деньгах при ставке 950 рублей в час это примерно 71 000 рублей в месяц. На двух участках — около 142 000 рублей в месяц, то есть порядка 1,7 млн рублей в год. Это расчётная модель на открытых вводных, а не отчёт по чужому производству: объёмы заказов, ставка и состав потерь подставляются свои.
Отдельно стоит то, что в таблицу не попадает: стоимость деталей, ушедших в повторный раскрой, и неустойки по сдвинутым срокам. По данным Deloitte, обслуживание по фактическому состоянию оборудования снижает количество поломок на 70%, затраты на обслуживание — на 25%, а производительность поднимает на 25%. Это зарубежный бенчмарк, а не обещание по вашему цеху, но он показывает порядок величин, на которые вообще можно рассчитывать.
Что остаётся за человеком
- Проект и документация. Решение об изменении конструкции, материала или кромки принимает конструктор. Агент только показывает, что документы расходятся между собой.
- Карта раскроя. Пересчитывать раскрой и выбирать схему раскладки — работа технолога: агент не оптимизирует расход и не заменяет раскройный модуль системы.
- Программа для станка. Выпуск управляющей программы и её правка — зона технолога-программиста. Агент не формирует и не передаёт программы на оборудование.
- Причина и решение. Агент предлагает версию с ссылкой на запись, подтверждает её мастер или технолог. Версия без подтверждения остаётся версией.
- Качество и отгрузка. Разрешение на отгрузку, работа с претензией, разговор с заказчиком — за службой качества и руководителем.
- Дисциплина данных. Если смену не отметили, а брак записали «на словах», агент честно покажет пробел, но не придумает за людей.
Как это выглядит на практике
Обезличенная фактура выглядит так. Производство корпусной мебели на 350–500 человек, две площадки, индивидуальные заказы плюс серийные серии для дилеров. Проектирование и технологическая подготовка живут в К3-Мебель, заказы и материалы — в 1С, обработка — на раскроечном центре, кромкооблицовочном и присадочном оборудовании и станках с ЧПУ. Комплект заказа собирался вручную: технолог сверял деталировку с картами, мастер принимал решение по ходу смены, брак фиксировался в журнале без привязки к карте.
Работа началась с одного узкого места — раскроя и кромки, где ошибка обходится дороже всего: деталь уже с кромкой, материал израсходован. Первым шагом стала сверка комплекта до запуска: агент читает документы заказа и показывает расхождения списком, технолог подтверждает или отклоняет каждое. Вторым — журналы станков и разбор остановок. Третьим — сводка по участкам для директора по производству.
Сроки и состав этапов зависят от того, насколько аккуратно ведутся сменные записи: там, где мастер отмечает остановки в системе, первый результат виден быстрее. Собственных замеров «до и после» по этому контуру нет, поэтому цифры эффекта в статье взяты из отраслевых исследований, а не выданы за результат конкретного предприятия. Похожий контур на другом оборудовании разобран в материале про загрузку цехов и брак, а конструкторская часть подготовки — в статье про проектирование и согласования.
Как внедрить поэтапно
- Выбрать участок и метрику. Один участок — раскрой и кромка. Одна метрика — сколько заказов уходит в повторный раскрой и сколько часов станок стоит без плана. Без метрики проект превращается в демонстрацию.
- Описать, что уже есть. Какие документы формирует К3-Мебель по заказу, в каком виде они попадают в цех, где ведётся журнал брака и как отмечаются остановки. Это карта данных, а не доработка системы.
- Включить чтение и сверку. Сначала только чтение документов и сверка комплекта: агент показывает расхождения, технолог подтверждает. Никаких записей в систему на этом этапе.
- Добавить журналы станков. Свести остановки и переналадки, привязать их к операциям и сменам. Здесь появляется первая картина простоев за месяц.
- Связать брак с деталью и операцией. На этом шаге выводы становятся проверяемыми: у каждого замечания есть деталь, карта, смена и станок.
- Отдать сводку руководителю и зафиксировать границы. Директор по производству получает отчёт, команда — регламент: что агент делает сам, что только предлагает, что запрещено. Дальше контур расширяется на сборку и упаковку.
Отдельно про данные. Российская практика говорит, что барьер — не только деньги: по данным Росстата (обследование свыше 15 тыс. крупных и средних организаций, методология ИСИЭЗ НИУ ВШЭ, 2025 год) 58% компаний называют главным препятствием высокие затраты, а 48% заявляют об отсутствии потребности в ИИ. При этом 51% компаний, работающих с ИИ, применяют его именно в производстве продукции и оказании услуг, а 57% отметили повышение качества и эффективности процессов. То есть на производстве ИИ уже работает — вопрос в том, с какого участка начать.
Читает проекты и документы заказа — деталировку, карты раскроя, кромковку, присадку, — сверяет комплект перед запуском, а затем сопоставляет журналы станков и записи службы качества с конкретными деталями и партиями. На выходе — список недокомплекта по заказу, разобранные простои по причинам и связка «деталь — операция — причина отклонения». Решение принимает мастер, технолог или директор по производству.
Нет. Комплекс остаётся рабочим инструментом конструктора и технолога: в нём проектируют, готовят документацию и карты раскроя. Агент работает поверх: забирает выгрузки и данные, которые система уже формирует, и возвращает результат туда, где работают люди. Ни одна операция в К3-Мебель не меняется.
Нет. Агенту даётся только чтение. Он не правит проект, не пересчитывает карту раскроя, не выдаёт программу на станок и не запускает оборудование. Он показывает расхождение и предлагает, что проверить, а правку делает конструктор или технолог в системе.
Из открытых источников: отчёт Siemens о стоимости простоев, позиционный документ Deloitte о предиктивном обслуживании, обзор мебельного рынка России Alto Group и данные Росстата по методологии ИСИЭЗ НИУ ВШЭ. Часы и рубли в таблице — типовая расчётная модель на открытых вводных, а не результат конкретного предприятия.
Начинать с одного участка: раскрой и кромка, где ошибка стоит дороже всего. Первый этап — чтение документов и сверка комплекта заказа, второй — журналы станков и разбор простоев, третий — сводка для директора по производству. Этапы идут последовательно, производство при этом не останавливается.
За 30 минут разбираем на ваших данных: какие документы формирует К3-Мебель, где сейчас собирают причины брака и простоев, что агент может прочитать без доработки системы. Показываем, что он вернёт обратно и как измерить эффект. Без презентаций и обязательств.
Что в итоге
Риски остаются первыми, потому что они и есть настоящая цена. Деталь, переделанная после кромки, — это материал и смена станка. Сдвинутый срок — неустойка и возврат. Брак у покупателя — перевозка, демонтаж и претензия. Знание, живущее в одном технологе, — риск на день его отпуска. Отчёт, собранный по памяти, — потерянная управляемость: где теряется время, не знает никто.
Деньги и часы идут вторым планом, но они есть: около 75 часов в месяц на одной площадке и порядка 71 000 рублей при ставке 950 рублей в час, на двух участках — около 142 000 рублей в месяц. Это модель, а не чужой результат: объёмы и ставку каждый подставляет свои.
Что не меняется: К3-Мебель остаётся рабочим инструментом конструктора и технолога, карты раскроя и программы для станков выпускают люди, причину подтверждает мастер, отгрузку разрешает служба качества. Меняется одно: вопрос «почему эта деталь вышла не той и где мы потеряли смену» перестаёт быть итогом недельной сверки и становится строкой, которую можно открыть в ту же смену — с деталью, операцией и записью-основанием.
Источники
- Стоимость внеплановых простоев: отчёт Siemens The True Cost of Downtime 2024 — крупнейшие 500 компаний мира теряют около 1,4 трлн долларов в год, это примерно 11% выручки; средняя крупная площадка теряет 27 часов в месяц при 25 инцидентах (326 часов в год); полное внедрение мониторинга состояния и обслуживания по факту сэкономило бы 2,1 млн часов простоя в год: assets.new.siemens.com (PDF).
- Эффект обслуживания по фактическому состоянию: позиционный документ Deloitte — в среднем рост производительности на 25%, снижение количества поломок на 70%, снижение затрат на обслуживание на 25%: beekeeper.io (PDF Deloitte).
- Объём мебельного производства в России: обзор Alto Group — в 2025 году выпуск составил 531,4 млрд рублей, на 6,6% меньше, чем в 2024 году, но на 33,6% больше, чем в 2022-м, среднегодовой рост 10,1%, на Центральный федеральный округ пришлось 35,4% выпуска; при сжатии рынка каждый процент потерь внутри предприятия стоит дороже: alto-group.ru.
- Российская практика применения ИИ: данные обследования Росстата по методологии ИСИЭЗ НИУ ВШЭ (свыше 15 тыс. крупных и средних организаций, 2025 год) — 51% компаний, работающих с ИИ, применяют его в производстве продукции и оказании услуг, 57% отметили повышение качества и эффективности процессов, 66% используют обработку визуальных данных, 58% назвали главным барьером высокие затраты, 48% заявили об отсутствии потребности: ict.moscow.
- Первоисточник исследования и серия публикаций по мониторингу применения ИИ в российских компаниях: issek.hse.ru.
- Возможности системы К3-Мебель: проектирование корпусной мебели, автоматическая простановка крепежа и расчёт присадок, пакет документов по заказу (деталировка, кромковка, сверловка, чертежи панелей, раскройные карты, данные для станков), расчёт расхода материала и себестоимости: k3-mebel.ru.