Компания уже вела диспетчеризацию в 1С:MES (система управления производством) — с расписанием производства, производственными заданиями и отметками о ходе операций. Данные были, маршруты описаны, рабочие центры заведены. Но очередь заказов всё равно собиралась вручную: расписание в системе одно, а реальные ограничения — готовность оснастки, кто из исполнителей на смене, какая операция встала из-за брака или поломки — живут в голове диспетчера и в переписке. Поэтому каждое утро и каждая внеплановая ситуация повторяют один и тот же цикл: посмотреть факт, свести с расписанием, кому-то позвонить, договориться, переставить, оформить. Ниже — как поверх уже работающей 1С:MES это закрывает ИИ-агент: программа, которая по заданному правилу сама сверяет расписание с фактом и приносит диспетчеру готовый разбор сдвига. Первый эффект здесь — риски, которые перестают срабатывать: срыв срока по заказу, простой одного рабочего центра при перегруженном соседнем, потеря истории решений и зависимость от одного человека. Часы и деньги идут вторым планом и считаются отдельно.
Профиль компании в разборе
- Роль: производственная компания, серийное и мелкосерийное производство, высокая вариативность маршрутов
- Штат: около 800 сотрудников
- Город: Челябинск
- Системы: 1С:MES (расписание производства, производственные задания, диспетчеризация операций), 1С:ERP (ERP, Enterprise Resource Planning — управление ресурсами предприятия), система учёта ремонтов оборудования
- Что ведём: очередь производственных заданий по двум участкам и перепланирование при отклонениях
Сдвиг графика почти никогда не выглядит как катастрофа. Сначала это одна операция, которая не закрылась вовремя, потом брак на смежном переходе и поломка на рабочем центре, из-за которой партия встаёт в очередь. Через день выясняется, что под этот же станок кто-то уже обещал другой заказ, и начинается пересборка очереди по звонкам. Решение каждый раз требует человека: посмотреть, свести, договориться, оформить. Именно поэтому в диспетчеризации важна не строгость дисциплины, а скорость, с которой отклонение превращается из «операция встала» в «принято решение по очереди».
И это не редкая ситуация на отдельном заводе, а общая точка роста. По исследованию Axenix и TAdviser о российском рынке систем управления производством, предприятия, начиная автоматизацию, в первую очередь берут именно диспетчеризацию производства и контроль выполнения производственных операций — раньше мониторинга оборудования и контроля качества. Логика понятная: это ближайший к цеху участок, где ручная работа видна сразу.
Инструмент для расчёта: если себестоимость нужно собрать по статьям затрат — с нормами расхода, ценами ресурсов, прямыми и косвенными расходами и сравнением плана с фактом, — есть готовый файл: шаблон расчёта себестоимости продукции в Excel. Пять листов, 14 статей затрат, себестоимость единицы и отклонения по статьям.
Инструмент для склада: если остатки живут в блокноте и заказ делается «когда закончилось», — есть готовый файл: шаблон складского учёта в Excel. Четыре листа: журнал прихода и расхода, автоматические остатки, средняя цена и стоимость запаса, минимальный запас со статусом и количеством к заказу.
Коротко
ИИ-агент читает расписание производства, производственные задания и отметки о ходе операций в 1С:MES, сверяет план с фактом и показывает сдвиг в тот день, когда он появился: по рабочему центру, заданию, партии и заказу. Решение о перестановке очереди и оформление перепланирования в системе — по-прежнему за диспетчером и начальником производства.
Содержание
- Почему очередь заказов согласуется вручную
- Что съедает время между отклонением и решением
- Что делает ИИ-агент поверх 1С:MES
- Какие риски это снимает
- Сколько часов это возвращает
- Что остаётся за человеком
- Как это выглядит на практике
- Как внедрить поэтапно
- Источники
Почему очередь заказов согласуется вручную
Система планирования отвечает на вопрос «что и когда нужно выпустить», а очередь заказов — на вопрос «в каком порядке это реально пойдёт по рабочим центрам сегодня». Второй вопрос живёт между расписанием и цехом, и именно там обычно нет данных.
Причина первая — расписание в системе и ограничения в голове. Матрица транспортировок, время перехода между рабочими центрами, доступность оснастки, кто из исполнителей на смене с нужным разрядом: часть этого в системе есть, часть — нет. Диспетчер достраивает картину вручную, и достроенная картина нигде не сохраняется.
Причина вторая — отклонения. Брак, поломка оборудования и отставание от плановых показателей времени выполнения операций — это штатные события производства, при которых расписание перестаёт соответствовать факту. По описанию самой системы 1С:MES, в таких случаях выполняется перепланирование: неисполненные операции повторно размещаются на графике загрузки оборудования и планируются к выполнению. Вопрос не в том, есть ли механизм, а в том, кто и когда замечает, что он нужен.
Причина третья — как измеряется результат. Загрузку оборудования принято считать через OEE — общую эффективность оборудования (Overall Equipment Effectiveness), где итог складывается из доступности, производительности и качества. В отраслевой справке iSixSigma ориентиром назван уровень 85%, а в разобранном там же примере предприятия расчёт даёт 74,79%. Важная оговорка: это иллюстративный пример, а не замер по выборке заводов, — но логика от этого не меняется. Пока доступность, производительность и качество собираются постфактум, улучшать приходится то, что видно в отчёте, а не то, что ломается в смене.
Масштаб задачи виден и по рынку: по тому же исследованию Axenix и TAdviser, на рынке представлено более 60 отечественных систем управления производством, при этом реальный спрос значительно проигрывает предложению, а среди барьеров названы высокая стоимость проектов, необходимость глубокой адаптации под конкретное предприятие и старт автоматизации без предварительной стандартизации процессов. Проще говоря: инструмент можно купить, а порядок в процессах — нет.
Что съедает время между отклонением и решением
Если разложить путь от «операция встала» до «очередь пересобрана и оформлена», картина повторяется:
- Сбор факта по операциям. Что реально начато, что завершено, что не закрыто. Данные есть в системе, но собрать их по участку и сопоставить с планом — ручная работа.
- Сверка с расписанием. Что по расписанию должно было идти на этом рабочем центре и что идёт на самом деле.
- Поиск последствий. Какие задания зависят от вставшей операции: что потеряет срок, кого придётся передвинуть, что успеет до срока отгрузки.
- Проверка обеспеченности. Материал по спецификации, оснастка, исполнитель нужного разряда. Часть этого проверяется по системе, часть — звонком.
- Пересборка очереди. Решение, которое диспетчер принимает по опыту; альтернативные варианты никто не считает, потому что на это нет времени.
- Оформление. Перепланирование, новые производственные задания, назначение исполнителей с учётом коэффициента трудового участия. Каждое действие требует данных, которые надо собрать руками.
- Сводка и проверка исполнения. Что решили, что сдвинулось, что осталось. Держать в голове все открытые отклонения по двум участкам невозможно.
Каждый пункт выглядит мелочью, вместе они дают ту самую задержку: к моменту решения очередь собирается заново «с нуля», а история предыдущих решений нигде не остаётся.
Что делает ИИ-агент поверх 1С:MES
Агент не заменяет 1С:MES и не переставляет заказы вместо диспетчера. Он подключается к системе, работает с тем, что в ней уже есть, и возвращает результат туда же.
- Читает расписание производства. График и расписание по рабочим центрам — то, что система строит на уровне оперативно-календарного планирования.
- Читает производственные задания и ход операций. Отметки о начале и завершении, частичное выполнение, назначенных исполнителей — то, что уже внесено в систему на участке.
- Сверяет факт с расписанием. Показывает, где операция не закрыта, где стоит без движения дольше обычного, где требуется перепланирование.
- Считает последствия. Какие задания зависят от вставшей операции, какие рабочие центры перегружены, какие заказы потеряют срок, если ничего не менять.
- Готовит разбор. В одном месте: что встало, по какой причине (по данным системы), что придётся передвинуть, какой вариант перестановки возможен и чем он отличается по срокам.
- Возвращает результат в систему. Разбор и статус появляются там, где диспетчер и начальник производства и так работают каждый день.
- Ведёт журнал. Любой вывод можно объяснить: на каких записях он построен. Это основание и для внутреннего разбора, и для разговора с продажами о переносе даты.
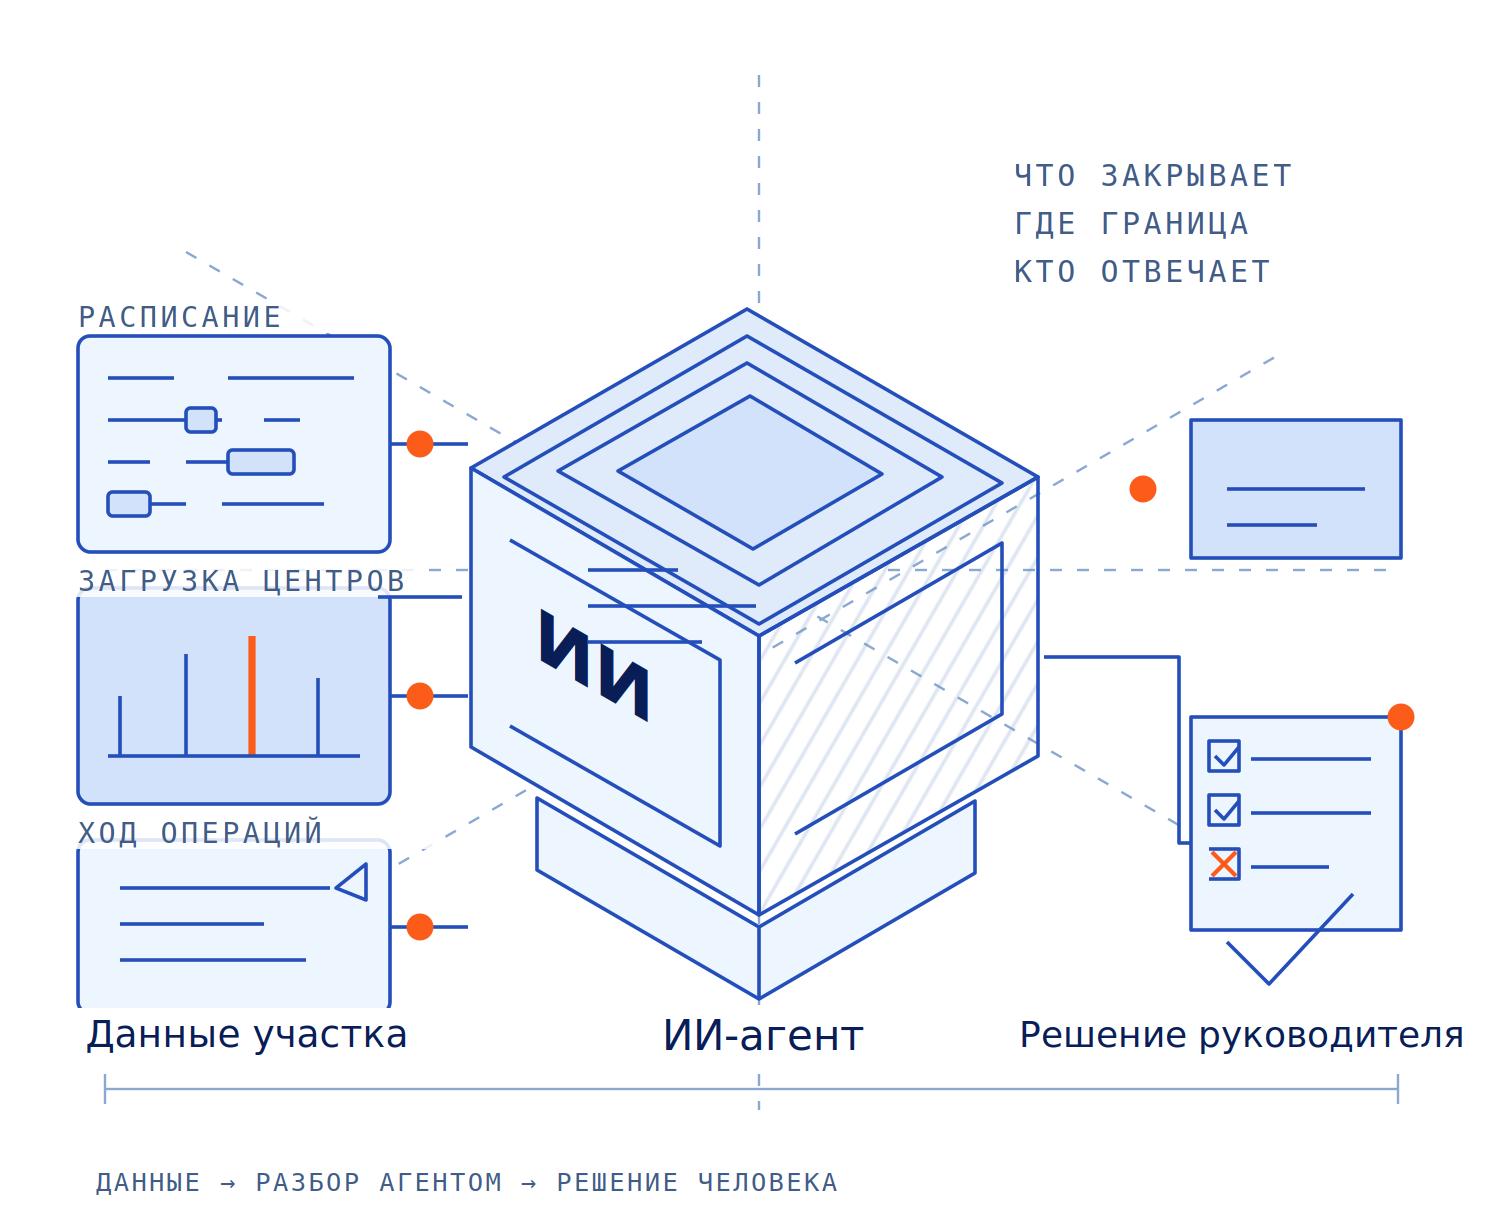
Меняется не учёт, а горизонт: сдвиг становится видно в смене, когда перестановка ещё возможна без срыва срока, а не в отчёте за месяц. Управляемость растёт не потому, что кто-то стал строже требовать, а потому что расписание и факт наконец сходятся автоматически.
Какие риски это снимает
Экономия часов — не главный аргумент. Ставка выше: неверная очередь заказов запускает набор обязательств, которые срабатывают одновременно, когда переставить что-то уже нельзя.
Срыв срока по заказу
Сдвиг одной операции тянет за собой цепочку: следующая операция не начинается, партия ждёт, дата отгрузки уезжает. Дальше — либо неустойка по договору, либо разговор с постоянным клиентом о переносе. Чем раньше видно, что срок под угрозой, тем больше вариантов: переставить очередь, поставить другую партию, добавить смену.
Простой одного рабочего центра при перегруженном соседнем
Классическая картина ручного планирования: один станок стоит без работы, на соседнем очередь. По методике OEE это две разные потери — доступность и производительность, — и обе не видны, пока их не сведут вместе. Агент показывает перекос по рабочим центрам в пределах смены.
Пересборка очереди по звонкам
Когда очередь собирается заново каждый раз, история решений исчезает: почему этот заказ пустили раньше, кто согласовал сдвиг, что обещали продажам. С журналом решений это перестаёт быть разговором по памяти.
Зависимость от конкретного человека
Диспетчер, который держит ограничения в голове, — это одновременно и самый ценный, и самый уязвимый элемент контура. Отпуск или уход такого специалиста не должен быть риском для отгрузки. По данным Росстата, которые приводит РИА Новости, потребность средних и крупных компаний в кадрах составляла 2,2 млн человек, или 7,6% рабочих мест, а в промышленности, строительстве и транспорте не хватало около 10,6% квалифицированных работников. Замещать опыт данными дешевле, чем искать второго такого же специалиста.
Спор с продажами и заказчиком без доказательств
«Мы предупреждали» и «нам обещали» — самый дорогой вид спора. Разбор, построенный на записях системы, превращает его в разговор о фактах: когда операция встала, когда это стало видно, какие варианты были.
Отклонения, о которых узнают в конце месяца
Незакрытые операции, потерянные партии, отставание по участку — всё это всплывает в отчёте, когда решать уже нечего. Ранний сигнал не делает производство быстрее сам по себе, но возвращает время на решение.
Сколько часов это возвращает
Часы — уже следствие. Но их полезно посчитать, чтобы понимать масштаб: ниже типовой расчёт для участка, где за месяц согласуется и при необходимости перепланируется около 300 позиций. Вводные берите свои — методика не меняется.
| Показатель | Вручную | С агентом |
|---|---|---|
| Позиций под контролем за месяц | 300 | 300 |
| Время на согласование и пересборку одной позиции | 15 минут | 4 минуты (проверка разбора) |
| Часы в месяц | 75 часов | 20 часов |
| Возвращённое время | — | 55 часов в месяц |
| В деньгах при стоимости часа 950 ₽ | — | 52 250 ₽ в месяц |
Арифметика открытая: 300 позиций × 15 минут = 4 500 минут, то есть 75 часов в месяц. С агентом человек не собирает факт и не считает последствия вручную, а проверяет готовый разбор — при 4 минутах на позицию это 20 часов. Разница — 55 часов, то есть примерно неделя рабочего времени диспетчера в месяц: при стоимости часа 950 рублей это 52 250 рублей, а на двух участках — около 104 500 рублей в месяц. Формулировка «типовой расчёт» здесь принципиальна: это математика на заявленных вводных, а не замер чужого результата.
И эффект не сводится к часам. Разрыв между 85% (ориентир по OEE) и реальной загрузкой измеряется не в часах, а в выпуске: рост доступности и производительности оборудования виден в дополнительной продукции, которая прошла по тому же контуру без новых станков. Вендорские цифры по оптимизации расписаний выглядят заметно крупнее: по данным разработчика DELMIA Ortems, оптимизация на цифровом двойнике производства даёт сокращение производственного цикла на 50% и сокращение времени планирования на 25%. Это заявленные цифры вендора, а не независимый замер, поэтому брать их как собственный результат нельзя — но направление, в котором считается эффект, они показывают.
Что остаётся за человеком
Границу ответственности нужно задать до пилота, а не после первого сорванного срока. В нашем контуре она выглядит так:
- Решение по очереди — только человек. Перестановка заданий, перенос срока, пуск партии вне очереди и оформление перепланирования в системе — это подпись диспетчера и начальника производства.
- Квалификация причин — за специалистом. Агент приводит данные (операция, рабочий центр, смена, партия), а вывод о причине — организационной, технической или связанной с поставкой — делает человек.
- Изменения технологии и маршрутов — не к агенту. Правки маршрутных карт, норм времени и состава оснастки оформляет человек.
- Правки данных — запрещены. Агент читает и сопоставляет, но не перепланирует сам и не меняет статусы операций. Неверные данные он помечает как замечание.
- Полный журнал действий. Любой вывод агента объясним: на каких записях он построен.
Такая рамка снимает главный страх при внедрении: система не получает права переставлять производство, она получает право читать, сопоставлять и предупреждать.
Как это выглядит на практике
В одном из проектов на производстве мы начинали не с агента, а с инвентаризации: сверяли, что реально ведётся в системе, а что живёт в таблицах и переписке, затем фиксировали ответственных по участкам и свели результат в регулярный журнал «сигнал → владелец → действие → результат» с горизонтом в 10 рабочих дней. Контрольный срез показал, что часть контуров уже работает на данных из системы, а часть потребовала донастройки справочников и маршрутов — и основной эффект дали именно эти донастройки: исчезла работа по восстановлению контекста, на которую уходила большая часть времени ответственных. Система учёта в том проекте была другой, но принцип тот же: производство уже ведёт данные в цифре, не хватает слоя, который сводит расписание с фактом.
Практический вывод: начинать нужно не с агента, а с правила «что считается критичным сдвигом и когда задание переносится». Пока это правило не зафиксировано, автоматизация будет просто быстрее приносить неполный разбор. Как устроен такой контур в целом, мы разбирали в материалах про ИИ-агента для 1С и про внедрение ИИ в компании; отраслевой контекст — в статье ИИ в производстве.
Как внедрить поэтапно
- Выберите один участок и один горизонт планирования. Смена и неделя на одном участке дают быстрый и проверяемый результат. Пилот сразу по всему заводу почти всегда превращается в долгий проект.
- Зафиксируйте правило критичности. Какой сдвиг требует перепланирования, какой — только записи, а какой считается нормальным ходом. Правило пишется один раз и переиспользуется.
- Опишите контур данных. Что агент читает (расписание, задания, ход операций, загрузку рабочих центров) и куда возвращает разбор — рядом с участком в системе, а не в отдельный чат.
- Прогоните агента на закрытых сменах. Так появляется эталон: известно, что действительно вставало и как решалось, — и видно, что агент пропустил.
- Ограничьте права явно. Чтение, сопоставление, подготовка разбора. Без самостоятельного перепланирования и правок статусов операций.
- Померьте время до и после. Именно эти два числа, а не презентация, — основание расширять пилот на следующий участок. Общая логика внедрения по шагам разобрана в статье Нейросети для бизнес-процессов.
Нет. Он показывает, какие операции не закрыты, какие рабочие центры перегружены и какие задания сдвинутся, если ничего не менять, а также предлагает вариант перестановки. Решение и оформление перепланирования в системе — за диспетчером и начальником производства. Агент читает, сопоставляет и предупреждает.
Нет. Агент работает поверх системы: читает расписание производства, производственные задания, отметки о начале и завершении операций, а разбор возвращает туда же, где диспетчер и так работает каждый день. Учёт остаётся в 1С, меняется скорость, с которой отклонение становится видно.
Тогда первым шагом расписание и факт по операциям нужно перенести в систему хотя бы по одному участку. Пока очередь заказов живёт в файле, который правит один человек, ни человек, ни программа не увидят, где именно возник сдвиг и чем он грозит соседним заказам.
В пределах смены, а не по итогам месяца. Агент сопоставляет расписание с фактом по операциям регулярно и показывает проблему по конкретному рабочему центру и заказу, пока перестановка ещё возможна без сдвига срока отгрузки.
Это как раз типовой случай: расписание перестаёт соответствовать факту, и его нужно актуализировать. Агент собирает по системе, какие операции затронуты, какие задания придётся передвинуть и куда — например, на другое оборудование или на более поздний срок. Само перепланирование оформляется в системе человеком.
Разбор самой системы и того, что в ней можно автоматизировать, — в отдельном материале: 1С:ERP: возможности производственного блока и что автоматизировать поверх системы.
Что в итоге
Диспетчеризация ломается не на планировании, а на задержке: операция встала, но не сопоставлена с расписанием, последствия не посчитаны, решение принято по опыту, оформление откладывается. Пока это так, компания платит рисками: срывом сроков по заказам, простоем одного рабочего центра при перегруженном соседнем, пересборкой очереди по звонкам без истории решений, зависимостью от одного специалиста и спорами без доказательств. Показательно, что диспетчеризацию и контроль выполнения операций предприятия называют первым участком автоматизации — по исследованию Axenix и TAdviser, раньше мониторинга оборудования и контроля качества; и там же сказано, что внедрение остаётся сложным проектом с барьерами стоимости и адаптации. Агент поверх 1С:MES закрывает задержку между отклонением и решением, оставляя человеку квалификацию, решение и подпись. Если хотите понять, где ваше производство теряет время в очереди заказов, начните с одного участка и одной смены — на них видно и качество исходных данных, и время разбора до и после. Как устроен контроль качества в том же контуре, мы разбирали в статье Контроль качества на производстве: ИИ в 1С:MES, а как выглядит агент поверх ERP при планировании загрузки станков — в кейсе Планирование производства: ИИ-агент на LLM.
Источники
- «Новости ИТ-канала» по исследованию Axenix и TAdviser «Российский рынок MES-систем»: в первую очередь предприятия автоматизируют диспетчеризацию производства, контроль выполнения производственных операций, мониторинг оборудования, управление производственными заданиями, контроль качества и сбор технологических данных; барьеры — высокая стоимость проектов, необходимость глубокой адаптации под конкретное предприятие, старт автоматизации без предварительной стандартизации процессов; на рынке более 60 отечественных систем управления производством, реальный спрос проигрывает предложению: novostiitkanala.ru
- «1С», описание подсистемы диспетчеризации в «1С:MES Оперативное управление производством»: цели диспетчеризации, формирование производственных заданий на основании расписания производства, контроль сроков выполнения производственных операций, перепланирование при браке и поломке оборудования, размещение неисполненных операций на графике загрузки оборудования, назначение исполнителей с учётом коэффициента трудового участия: solutions.1c.ru
- iSixSigma, справка по общей эффективности оборудования (Overall Equipment Effectiveness, OEE): показатель рассчитывается как произведение доступности, производительности и качества; ориентир по отрасли — 85%; в разобранном примере расчёт даёт 74,79% (иллюстративный пример, не замер по выборке): isixsigma.com
- Dassault Systèmes, страница решения «DELMIA Ortems»: оптимизация расписаний на цифровом двойнике производства; по данным вендора — сокращение производственного цикла на 50%, рост уровня сервиса на 40%, сокращение времени планирования на 25%: 3ds.com
- IBM, обзор «AI in manufacturing»: применение ИИ на производстве — цифровые двойники, предиктивное обслуживание оборудования, контроль качества с помощью компьютерного зрения, управление запасами и планирование: ibm.com
- TAdviser, обзор «Цифровизация промышленности в России 2025»: доля российских ИТ-решений в оборонно-промышленном комплексе, металлургии и энергетике выросла, прирост в среднем от 20% до 60% в зависимости от сектора: tadviser.ru
- РИА Новости по данным Росстата (публикация 26.04.2025): потребность средних и крупных компаний в кадрах 2,2 млн человек, или 7,6% рабочих мест, — максимум с 2008 года; в промышленности, строительстве и транспорте не хватает около 10,6% квалифицированных работников: ria.ru
- Anthropic, инженерное руководство «Building Effective Agents»: различие рабочих процессов (модель и инструменты идут по заданным путям) и агентов (модель сама управляет процессом и выбором инструментов); рекомендация начинать с самого простого решения и усложнять только при необходимости: anthropic.com