Производственная компания вела технологический процесс и учёт выпуска в двух связанных контурах: SCADA TRACE MODE (Supervisory Control and Data Acquisition — диспетчерское управление и сбор данных) компании АдАстра собирала телеметрию с оборудования, вела архив значений и сигнализировала об отклонениях, а T-FACTORY, система класса MES (Manufacturing Execution System — управление исполнением производства), держала сменные задания, наряды, материальные потоки, себестоимость и паспорта партий. Учёт был настроен: теги с контроллеров читались, задания выдавались в цех, отчёты о смене закрывались в системе. Но всё, что происходит между «сигнал попал в архив» и «смена получила решение», делали люди вручную: мастер восстанавливал причину остановки по памяти, технолог искал связку партии, режима и станка на следующий день, а сводку простоев за месяц собирали из переписки.
Профиль компании в разборе
- Роль: производственная компания, серийный выпуск узлов и металлоконструкций для промышленного оборудования
- Штат: около 380 сотрудников
- Город: Челябинск
- Системы: SCADA TRACE MODE и MES T-FACTORY для технологического процесса и учёта выпуска, 1С:ERP (Enterprise Resource Planning — планирование ресурсов предприятия) для заказов и снабжения, электронный документооборот (ЭДО) с заказчиками
- Что ведём: три цеха и четыре линии, около 200 сменных заданий в месяц, сводки по простоям и качеству силами планово-диспетчерского отдела из 5 человек
Речь не о замене TRACE MODE или T-FACTORY и не о «модернизации» их силами ИИ. Речь о тонком слое поверх работающего контура: агент читает архив сигналов и данные производственных заданий, связывает остановку с партией и оборудованием, готовит разбор причин и проект сменного задания. ИИ-агент — программа, которая по заданному правилу сама читает данные и выполняет шаги; он не принимает решений вместо мастера и диспетчера, не отдаёт команды оборудованию и не отменяет систему, в которой живёт учёт.
Ниже — какие процессы живут в TRACE MODE и T-FACTORY и где границы их возможностей; что добавляет агент поверх контура; какие риски это снимает и сколько часов возвращает; расчёт эффекта на ваших числах и то, что остаётся за человеком. Отдельно — почему «линия опять стояла полсмены» и «брак нашли у заказчика» — это чаще не про невнимательность людей, а про то, что между сигналом в архиве и решением на смену не было слоя, который читает, сопоставляет и предлагает.
Коротко: что добавляет ИИ-агент к TRACE MODE и T-FACTORY
Агент читает архив сигналов и трендов из TRACE MODE и производственные задания, партии и данные о браке из T-FACTORY, связывает остановку с оборудованием и партией, собирает причины простоев в одну картину и готовит проект сменного задания — со ссылками на документы и время. Мастер, технолог и диспетчер подтверждают решения. Система остаётся контуром учёта и управления, агент закрывает участок между её данными и решением на смену.
Содержание
- Что такое TRACE MODE и T-FACTORY и какие процессы в них живут
- Где граница контура: архив есть, объяснения нет
- Что съедает время между сигналом и решением
- Что делает ИИ-агент поверх TRACE MODE и T-FACTORY
- Какие риски это снимает
- Сколько часов это возвращает
- Расчёт эффекта на вашем объёме
- Что остаётся за человеком
- Как это выглядит на практике
- Чеклист перед стартом
- Как внедрить поэтапно
- Чем измеряется эффект
Что такое TRACE MODE и T-FACTORY и какие процессы в них живут
TRACE MODE — российская SCADA-система компании АдАстра (Москва). Это 64-разрядная платформа для автоматизации технологических процессов, телемеханики, диспетчеризации и учёта ресурсов, работающая под Windows и Linux. По данным вендора, у системы более 134 000 реальных инсталляций в России, она применяется в 50 отраслях, сертифицирована на совместимость с отечественными операционными системами (Astra Linux, РЕД ОС, ALT Linux) и входит в реестр российского программного обеспечения.
В контуре предприятия SCADA отвечает за нижний уровень: опрос контроллеров, датчиков и счётчиков; архив значений и трендов по каждому параметру; сигнализацию, когда параметр вышел за границы; экраны оператора; отчёты о ходе технологического процесса; программируемую логику управления (SOFTLOGIC). Именно здесь появляется первичный факт: что происходило с линией, когда и с какой скоростью.
T-FACTORY — MES-контур того же вендора, который стоит над телеметрией и связывает её с производственным учётом. В описании системы заявлены:
- Материальные и энергетические потоки. Производство описывается как совокупность связанных потоков по всем компонентам и стадиям передела продукции: от сырья до отгрузки, с карточками ресурсов и стоимостными характеристиками.
- Балансы и анализ потерь. Расчёт балансов между любыми элементами технологической цепочки, допустимые пределы по категориям и автоматическая сигнализация при превышении брака или потерь.
- Производственные задания. Формирование заданий, автоматическая генерация нарядов на работы и заказов на материалы, MES-документооборот с утверждением стадий ответственным персоналом.
- Планирование и контроль исполнения. Сетевое и перспективное планирование на произвольный срок, автоматический контроль выполнения с пометкой заданий, где превышено плановое время или стоимость.
- Качество и себестоимость. Контроль качества продукции на основе процессного подхода, расчёт себестоимости на каждом технологическом этапе в реальном времени, выявление узких мест — причин роста себестоимости, брака, потерь и отклонений от сроков.
- Трассировка партий. Индивидуальный код ресурса позволяет проследить путь любой партии по технологической цепочке с данными об оборудовании и персонале, которые участвовали в её изготовлении: это даёт ответ на вопросы, на какой стадии возник брак, какой станок был задействован, откуда получено сырьё и куда ушла «опасная» продукция.
Для руководителя практический вывод такой: система уже хранит полную картину — что заказано, по какой технологии, с какими нормами, что реально сделано за смену и сколько это стоило. Проблема не в отсутствии данных, а в скорости их превращения в решение. И в объёме: по нормам управления сигнализациями (EEMUA Publication 191) в устойчивом режиме на одного оператора должно приходить около одного сигнала в 10 минут, а больше 10 сигналов за 10 минут на одну рабочую позицию считается шквалом, в котором настоящая авария теряется среди сообщений. Человек физически не успевает разбирать их вручную.
Где граница контура: архив есть, объяснения нет
TRACE MODE точно отвечает на вопрос «что происходило с параметрами и когда», T-FACTORY — «сколько выпущено, из чего, какая себестоимость и по какому заданию». Факт фиксируется в обоих контурах: время простоя есть, отклонение по размеру есть, брак по документу есть.
Чего эта связка по своей природе не делает — и не должна:
- Не объясняет причину остановки. Признак отклонения и падение скорости попадают в архив как значения. Связка «какая партия сырья — какой режим — какая наладка — какой оператор» собирается в голове технолога, если он успевает посмотреть в ту же смену.
- Не складывает похожие случаи вместе. Каждая остановка живёт отдельным эпизодом. Что за месяц на одном и том же узле трижды повторялся один сценарий отказа, видно только после ручной выгрузки и сверки.
- Не готовит проект решения после сбоя. Система покажет, что задание не выполнено и плановое время превышено. Новый вариант расстановки заданий по линиям и сменам собирает диспетчер — в таблице.
- Не отвечает руководителю за минуту. Вопрос «почему мы третий день не укладываемся в план по этой группе изделий» требует выгрузок и сведения данных руками, а не запроса к системе.
- Не разбирает шквал сигналов. Нормы сигнализации задают верхнюю границу того, что человек способен осмыслить в единицу времени; система эту границу не расширяет.
Разрыв не в функциональности контура, а в скорости разбора. Именно эту зону — прочитать, связать, предложить — закрывает ИИ-агент, работая с теми же данными.
Что съедает время между сигналом и решением
Типовой круг ручной работы на среднем производстве выглядит так:
- На линии что-то пошло не так: оператор видит отклонение на экране, срабатывает сигнализация.
- Мастер идёт к оборудованию: остановить, оценить, вызвать наладчика. Остановка фиксируется в сменном отчёте — или не фиксируется, если смена занята срочной задачей.
- Событие падает в архив вместе с десятком сопутствующих сигналов, которые ушли вверх и вернулись в норму. Что из этого причина, а что следствие — разбирать человеку.
- Технолог отдельно смотрит качество: поднимает записи по партии, режиму и оборудованию, чтобы понять, где возникло отклонение.
- Каждый ответ идёт через созвон: подтвердить, что партию можно вернуть на передел, что материал есть, что наладчик освободится.
- Сменное задание меняется, но в системе оно ещё не отражено: там живёт предыдущая версия, пока диспетчер не вернётся к компьютеру.
- Итог смены и причины простоев восстанавливают по факту — со слов участников и по переписке.
Ни один из этих шагов не требует новой системы: все данные для решения уже есть в контуре. Не хватает слоя, который соберёт их в объяснение и проект решения за минуты, а не за смену.
Что делает ИИ-агент поверх TRACE MODE и T-FACTORY
Агент ставится рядом с контуром и работает с его данными. Ниже — сценарий для производства, где уже есть TRACE MODE, T-FACTORY и планово-диспетчерский отдел.
- Читает архив сигналов и трендов. Значения параметров, время выхода за границы, скорость линии и отметки оператора берутся из архива SCADA — это первичный факт о том, как шёл процесс.
- Связывает остановку с заданием и партией. По времени агент сопоставляет эпизод с сменным заданием, партией сырья и операцией, которая в этот момент выполнялась. Остановка перестаёт быть абстрактным «простоем» и получает контекст.
- Собирает шквал сигналов в одну причину. Вместо десятка сообщений о вышедших и вернувшихся в норму параметрах агент выделяет первичное событие и группирует следовавшие за ним сигналы как следствие.
- Готовит разбор и проект сменного задания. После сбоя агент предлагает вариант перераспределения заданий между линиями и сменами с указанием, что поехало и почему. Это проект решения, а не изменение плана: утверждает диспетчер.
- Поднимает признаки отклонения качества заранее. Агент связывает партию, режим, оборудование и результаты прошлых проверок и сигналит, когда набор условий повторяется: «после наладки на этой линии отклонение по размеру выходило дважды за месяц».
- Собирает сводку простоев и потерь. Регулярная сводка: сколько часов потеряно, по каким причинам, какие эпизоды повторяются, где задания стоят дольше нормы. Это то, что раньше собиралось вручную из переписки.
- Ведёт журнал решений. Что агент предложил, что подтвердил мастер или диспетчер, что изменилось в задании — со ссылками на документы и время. Через месяц это доказательная база для улучшений, а не набор воспоминаний.
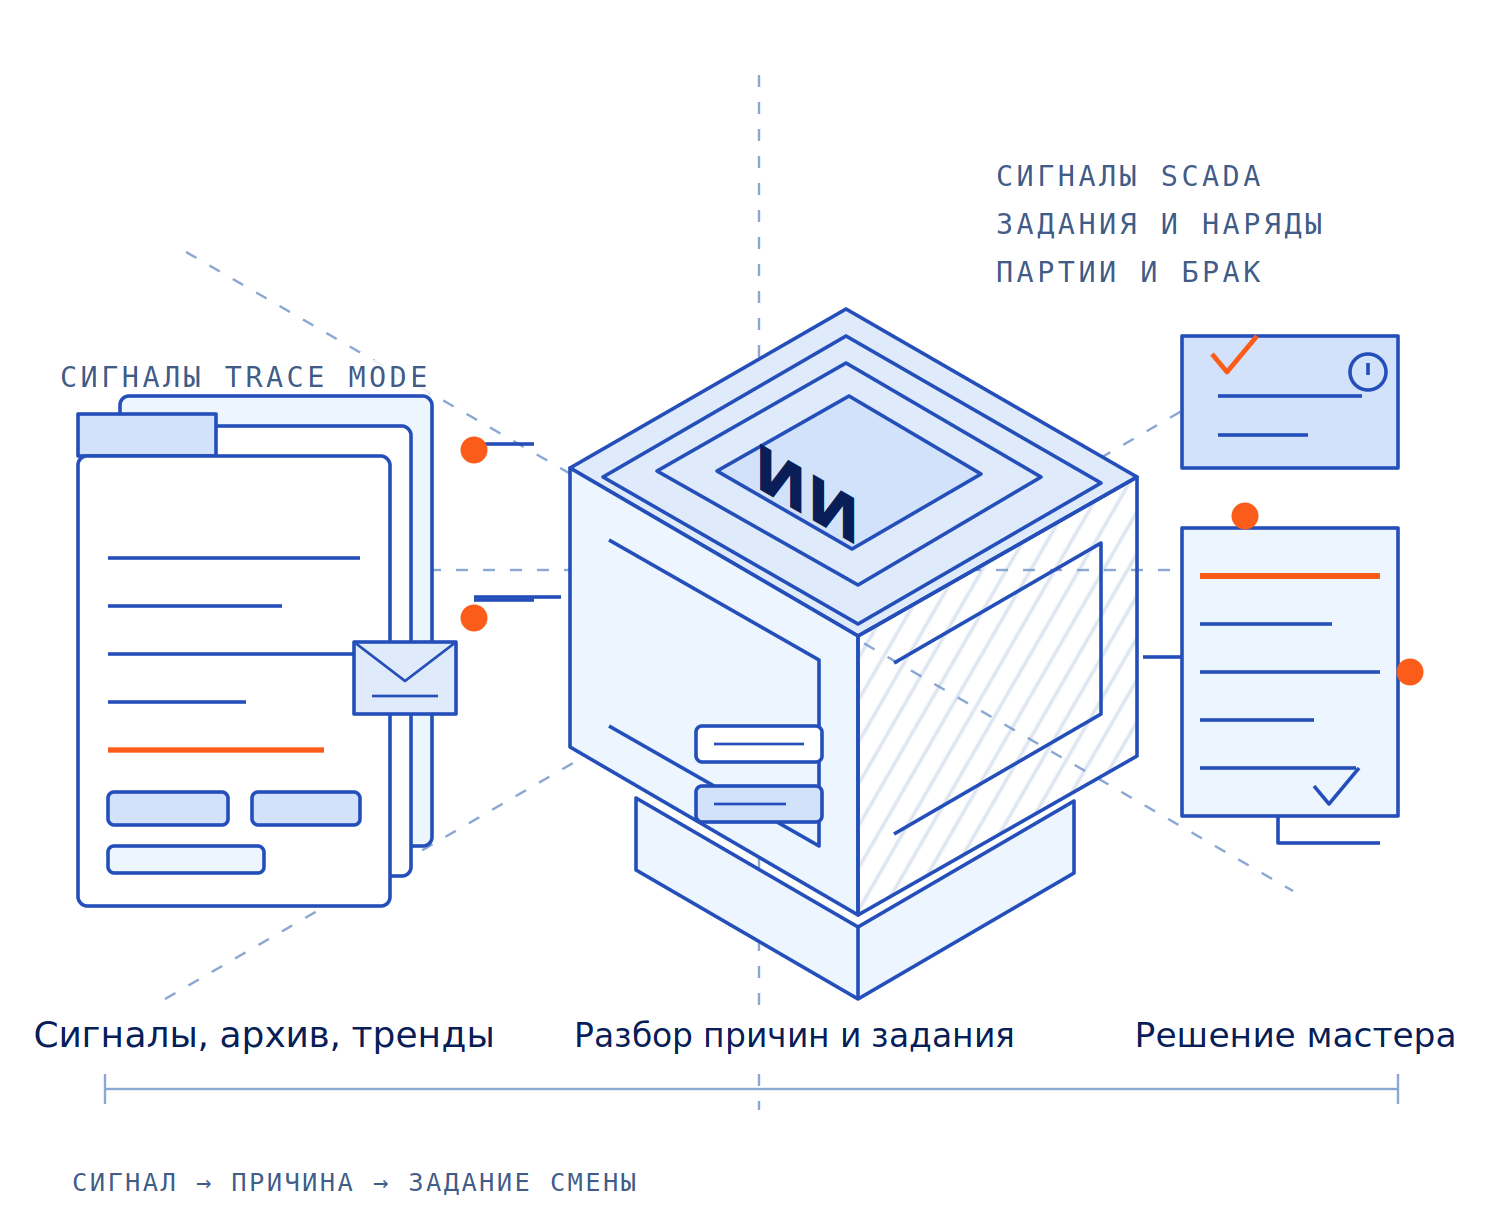
Границы сценария проговариваются на старте: агент не пишет в контур управления, не меняет уставки и технологические карты, не отдаёт команды контроллерам и не останавливает линию. Всё, что он делает, — читает, связывает, предлагает и фиксирует.
Какие риски это снимает
Риски идут первыми, потому что они и есть предмет разговора: часы и деньги — уже следствие. Формулировки ниже — не «снижение рисков вообще», а конкретные сценарии.
Настоящая авария теряется в шквале сигналов
По нормам управления сигнализациями (EEMUA Publication 191) в устойчивом режиме на одну рабочую позицию оператора должно приходиться около одного сигнала в 10 минут, а более 10 сигналов за 10 минут считаются шквалом. На практике во время сбоя сигналы идут пачкой: часть из них — следствие одного события. Пока оператор разбирает список, линия уже стоит. Агент выделяет первичное событие и показывает сопутствующие как следствие — картина сбоя читается сразу.
Простой, который растягивается на полсмены
Компания Siemens опубликовала оценку потерь от незапланированных остановок: в среднем крупное предприятие теряет 27 часов в месяц из-за незапланированных простоев (в 2019 году — 39 часов), то есть около 326 часов в год; при этом среднее время восстановления производства выросло с 49 минут до 81 минуты за пять лет. Причина, по мнению авторов отчёта, не в оборудовании, а в знаниях: опыт уходит вместе с людьми. Агент не ремонтирует линию, но передаёт наладчику историю: что делали в прошлый раз, какой узел отказывал, кто и когда это закрыл.
Брак, который находят у заказчика, а не в цехе
Отклонение, замеченное на входном контроле или у клиента, стоит дороже, чем пойманное на переделе: логистика, возврат, повторное изготовление, простой принимающей линии у заказчика. По данным вендора, трассировка партии в T-FACTORY уже позволяет поднять, на какой стадии возник брак, какое оборудование участвовало, какой персонал его обслуживал и откуда получено сырьё. Агент делает этот разбор регулярным и поднимает сигнал не после рекламации, а при повторе набора условий.
Срыв сроков по заказу и санкции по договору
Пересборка сменного задания занимает часы вместо минут. Пока диспетчер собирает вариант в таблице, цеха работают по устаревшему плану, а срок отгрузки уже поехал. В договоре с промышленным заказчиком это обычно неустойка за просрочку и минус в рейтинге поставщика. Агент предлагает вариант в первые минуты после сбоя, поэтому решение принимается до того, как сдвиг стал необратимым.
Спор о причинах остановки
Через месяц невозможно восстановить, почему линия стояла 12 числа, если запись сделана по памяти. Спор с заказчиком или между подразделениями превращается в поиск правды в переписке. Сводка простоев с причинами, длительностью и ссылками на эпизоды снимает эту категорию споров.
Зависимость от конкретного человека
Мастер, технолог или диспетчер, который «держит всё в голове», делает производство заложником отпуска и увольнения. Сводки и журнал решений переносят часть этой роли из памяти в данные — и новый мастер видит историю узла, а не слышит её пересказ.
Отчётность, которая не сходится
Если факт смены, причины остановок и потери свести вручную, в управленческую отчётность попадают несводящиеся числа. Расчёт себестоимости и выводы по затратам расходятся с реальностью, а решения руководитель принимает по этим цифрам.
Сколько часов это возвращает
Ниже — прозрачная модель: типовой расчёт для площадки с тремя цехами и четырьмя линиями, 200 сменными заданиями в месяц, 40 остановками, 60 сменами и 20 разборами качества за тот же период. Это арифметика на входных числах, а не замер конкретного клиента — свои цифры подставляются в ту же таблицу.
| Показатель | Вручную | С агентом |
|---|---|---|
| Разбор остановок и причин (40 остановок × 45 и 6 минут) | 30 часов | 4 часа |
| Сверка сменного задания с фактом выпуска (60 смен × 20 и 3 минуты) | 20 часов | 3 часа |
| Разбор отклонений качества по партиям (20 разборов × 40 и 5 минут) | 13,3 часа | 1,7 часа |
| Сводка простоев и потерь за месяц (4 сводки × 100 и 20 минут) | 6,7 часа | 1,3 часа |
| Итого в месяц на площадке | 70 часов | 10 часов |
Расчёт в минутах: 40 остановок × 45 минут = 1 800 минут, то есть 30 часов; 60 смен × 20 минут = 1 200 минут, то есть 20 часов; 20 разборов × 40 минут = 800 минут, то есть 13,3 часа; 4 сводки × 100 минут = 400 минут, то есть 6,7 часа. С агентом остаётся проверка выводов: 40 × 6 минут, 60 × 3 минуты, 20 × 5 минут и 4 × 20 минут — около 10 часов.
Высвобождается примерно 60 часов в месяц на одной площадке. При оценке стоимости часа в 1 000 рублей это около 60 000 рублей в месяц; на трёх площадках одного предприятия — порядка 180 000 рублей. Часы — уже следствие снятых рисков: главный эффект в том, что причина остановки разбирается в первые минуты, а не в конце смены.
Отдельно измеряется время восстановления. По данным того же отчёта Siemens о стоимости простоев, среднее время возврата производства в работу выросло с 49 до 81 минуты за пять лет, и сокращение этого интервала даёт эффект напрямую: каждая сэкономленная минута простоя — это выпуск, который не потерян.
Расчёт эффекта на вашем объёме
Модель собирается из четырёх чисел, которые у вас уже есть:
- Объём операций в месяц. Сколько раз в месяц разбираются остановки, сколько сменных заданий сверяется с фактом, сколько разборов качества и сводок по простоям нужно закрыть.
- Минуты на операцию. Сколько времени занимает одна такая операция вручную и сколько занимает проверка вывода агента.
- Число сотрудников, у которых это в работе. Мастера, технологи, диспетчеры — и какая доля их времени действительно уходит на разбор, а не на управление производством.
- Стоимость часа. Полная стоимость часа с учётом взносов и накладных по данным вашей учётной системы.
Произведение первых трёх чисел даёт часы, умножение на четвёртое — деньги. Никаких «до/после» из воздуха: если операций больше или меньше, числа пересчитываются, а не подгоняются. Проверить модель заранее можно на бесплатном разборе стратегии внедрения ИИ — считаем её вместе с вами на ваших выгрузках.
Что остаётся за человеком
- Остановка линии и решение по браку. Остановить процесс, вернуть партию на передел, списать материал — решает мастер и технолог. Агент только готовит основание.
- Утверждение сменного задания. Агент предлагает вариант, диспетчер утверждает. Приоритет заказа и перенос сроков — управленческое решение.
- Управление оборудованием. Наладка, ремонт, режимы, уставки, команды контроллерам — за людьми. Агент не пишет в контур управления.
- Ответственность перед заказчиком. Подтверждение сроков и обоснование переноса — за руководителем, а не за программой.
- Правила и пороги. Какие отклонения считать значимыми, при каком повторе поднимать сигнал, что попадает в сводку — задаёт человек.
- Качество данных. Точность тегов, актуальность заданий и полнота отметок о наладках остаются зоной ответственности компании: агент читает то, что записано в контуре.
Как это выглядит на практике
В работе по производственному направлению у нас была обезличенная производственная компания, для которой собиралась индивидуальная программа под задачи предприятия: сценарии строились вокруг оперативного контура и качества, а не вокруг замены систем. Реальный опыт показывает главное: первым закрывается не самый «умный», а самый частый сценарий — разбор остановки и сверка сменного задания. Именно на нём проверяется, читаются ли данные из контура, актуальны ли нормы и готовы ли мастера пользоваться готовым разбором вместо переписки.
Так же строится работа и с действующим контуром на TRACE MODE и T-FACTORY: сначала считаем на ваших выгрузках, сколько часов в месяц уходит на ручной разбор, затем проверяем сценарий на одной линии или цехе, и только потом тиражируем на остальные. Смежные разборы по производственному контуру: планирование производства и пересборка графика, производственный блок 1С:ERP, контроль качества, входной контроль и рекламации, простои, смены и брак, роль диспетчера и технолога, ИИ в машиностроении, системы того же класса на другом контуре, MES «ИндаСофт» на данных I-DS и порядок внедрения ИИ-агентов от аудита до сопровождения.
Чеклист перед стартом
Проверьте себя по списку — он же готовый перечень данных для разговора с подрядчиком:
- Теги в SCADA актуальны: параметры, по которым считается качество, читаются с оборудования, а не вводятся руками.
- Архив сигналов хранится достаточно долго, чтобы сравнивать эпизоды между собой (месяц и больше).
- Сменные задания в MES закрываются в день смены, а не «к концу недели».
- Отметки о наладках, переналадках и ремонтах фиксируются хотя бы в одном месте.
- Партии материалов и готовой продукции имеют связь с заданием и оборудованием.
- Есть человек, готовый отвечать за правила: какие отклонения считать значимыми и при каком повторе поднимать сигнал.
- Руководство согласно принимать решения по предложенному разбору, а не разбирать каждую смену заново на совещании.
Если первые четыре пункта выполняются, сценарий можно проверять на одной линии. Если отметки о наладках и причины остановок не фиксируются вообще — начинать надо с наведения порядка в данных: агент этот пункт за вас не пройдёт.
Как внедрить поэтапно
- Аудит данных. Смотрим, что реально есть в контуре: архив сигналов, задания, наряды, партии, отметки о наладках и ремонтах. Фиксируем, чего не хватает для сценария.
- Замер ручной работы. Считаем по вашим числам, сколько часов в месяц уходит на разбор остановок, сверку заданий, качество и сводки. Здесь же считаем бесплатный разбор стратегии внедрения ИИ.
- Один процесс, одна линия. Берём самый частый сценарий — обычно разбор остановки и причин — и делаем его на данных одной линии.
- Правила и границы. Формулируем, что агент делает сам, где требуется подтверждение человека и при каком повторе поднимается сигнал.
- Пилот на смене. Агент работает параллельно с привычным порядком: мастер видит и ручной разбор, и вывод агента. Сравниваем, где вывод точнее.
- Тиражирование и метрики. Расширяем на сверку заданий и качество, переносим на другие линии и цеха, ведём ежемесячный отчёт по метрикам.
Чем измеряется эффект
- Время от сигнала до разобранной причины — от события в архиве до подтверждённого мастером объяснения.
- Длительность простоев по причинам — часы, потерянные по каждой категории, и доля повторяющихся причин.
- Доля отклонений, найденных до выпуска партии — сигнал на переделе против находки на входном контроле или у заказчика.
- Часы ручного разбора в месяц — та самая разница из таблицы выше, по факту, а не по модели.
- Доля заданий, закрытых в срок — по группам изделий и по линиям.
TRACE MODE — российская SCADA-система (Supervisory Control and Data Acquisition — диспетчерское управление и сбор данных) компании АдАстра: опрос контроллеров и датчиков, архив значений и трендов, сигнализация об отклонениях, экраны оператора, отчёты о ходе процесса и программирование логики управления. T-FACTORY — система класса MES (Manufacturing Execution System — управление исполнением производства) того же вендора: производственные задания и наряды, материальные и энергетические балансы, анализ потерь, контроль качества, себестоимость по этапам, трассировка партий и связка с оборудованием и персоналом.
Нет. Агент работает поверх действующего контура: читает архив сигналов и данные T-FACTORY и возвращает результат туда же, где работают диспетчер, мастер и технолог. Замена системы — отдельное решение владельца, проект внедрения ИИ его не требует. Важнее другое: теги и задания в системе должны быть в порядке, потому что агент читает ровно то, что в ней записано.
Нет. Агент не пишет в контур управления, не отдаёт команды контроллерам и не меняет уставки и технологические карты. Он читает данные, связывает события, готовит разбор и проект сменного задания, а решение об остановке линии, возврате партии на передел или сдвиге задания принимает человек.
Те же, что уже есть: архив сигналов и трендов из TRACE MODE, сменные задания, наряды, данные о материальных потоках, партиях и браке из T-FACTORY, отметки о наладках и ремонтах. Отдельных датчиков и новой системы для старта не требуется — первый сценарий строится на данных, которые уже собираются.
На типовой площадке с тремя цехами ручной разбор занимает около 70 часов в месяц: причины остановок, сверка сменных заданий с фактом, разбор отклонений качества по партиям и сводки по простоям. С агентом остаётся около 10 часов на проверку выводов. Это 60 высвобожденных часов в месяц; входные числа расчёта приведены в статье, и свои значения можно подставить в ту же таблицу.
За 30 минут на ваших процессах мы смотрим, где между сигналом и решением теряется время, какие данные агент может прочитать из TRACE MODE и T-FACTORY и что вернёт обратно, какие шаги останутся за диспетчером и мастером. Разбор бесплатный, без презентаций и обязательств.
Что в итоге
Контур уже сделал главное: в нём есть телеметрия, задания, партии, себестоимость и история событий. Проблема остаётся в скорости превращения этих данных в решение: пока причину остановки ищут в переписке, линия стоит; пока отклонение качества разбирают на следующий день, партия уходит; пока сводку простоев собирают вручную, узкое место остаётся неувиденным.
ИИ-агент поверх TRACE MODE и T-FACTORY закрывает именно этот участок и не трогает ни контур управления, ни технологию. Сначала риски — потерянная в шквале сигналов авария, простой на полсмены, брак у заказчика, срыв сроков, споры о причинах; затем часы и деньги как следствие. Проверить это на своей площадке можно за один разбор: посмотрим ваши выгрузки и покажем, какие решения агент подготовит в первые минуты сбоя, а какие останутся за диспетчером и мастером.
Источники
- Средние потери предприятия от незапланированных простоев — 27 часов в месяц (в 2019 году — 39 часов), около 326 часов в год; среднее время восстановления производства после остановки выросло с 49 до 81 минуты за пять лет, что авторы объясняют разрывом в знаниях после ухода опытных специалистов; совокупные потери 500 крупнейших компаний мира — 1,4 трлн долларов в год: The True Cost of Downtime 2024 — Siemens (данные по промышленным предприятиям, опрос специалистов по обслуживанию и ИТ).
- Пороги нагрузки на оператора по сигнализациям: в устойчивом режиме около одного сигнала в 10 минут, шквал — более 10 сигналов за 10 минут на одну рабочую позицию: EEMUA Publication 191 «Alarm Systems: A Guide to Design, Management and Procurement» — EEMUA (руководство для пользователей систем сигнализации, стандарт ISA-18.2 / IEC 62682); числовые пороги в прикладной форме — Alarm Flood Reduction: EEMUA 191 & ISA-18.2.
- В крупных и средних российских организациях технологии искусственного интеллекта применяют порядка 5,2% (на 0,4 п. п. больше, чем в 2024 году), в компаниях с численностью более 500 человек — 17%; примерно каждая вторая организация-пользователь ИИ применяет его в производстве продукции, а 56% внедряют готовое коммерческое программное обеспечение: Крупный бизнес наиболее активно внедряет ИИ — ИСИЭЗ НИУ ВШЭ по данным сплошных обследований Росстата, 2025–2026.
- Рынок систем автоматизации в России вырос практически наполовину и превысил в 2024 году 120 млрд рублей; отечественные решения занимают порядка 50–70% (ранее 30–40%); глобальные затраты на промышленное ПО с применением ИИ — 6,79 млрд долларов, что даёт оценку расходов российских предприятий примерно в 88 млн долларов (около 7 млрд рублей); в 2025 году рынок цифровых решений растёт в пределах 15–20% в год: Обзор «Цифровизация промышленности в России 2025» — TAdviser (данные вендоров и экспертов рынка).
- Состав контура: SCADA TRACE MODE — 64-разрядная российская система для автоматизации технологических процессов и диспетчеризации, работающая под Windows и Linux, более 134 000 инсталляций в России, применение в 50 отраслях, сертификаты совместимости с отечественными ОС и включение в реестр российского ПО: SCADA TRACE MODE — AdAstrA; функции MES-контура T-FACTORY — материальные и энергетические потоки, балансы и анализ потерь, производственные задания и наряды, сетевое планирование, контроль исполнения, контроль качества, себестоимость по этапам, выявление узких мест, трассировка партии по оборудованию и персоналу: MES-система T-FACTORY — AdAstrA (данные вендора).